Cat:Các sản phẩm
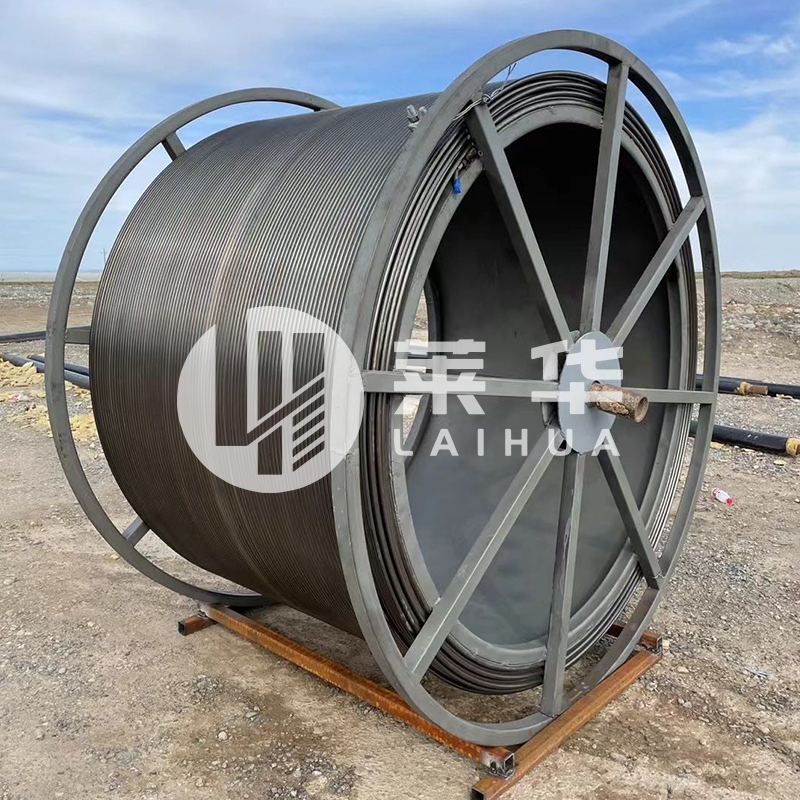
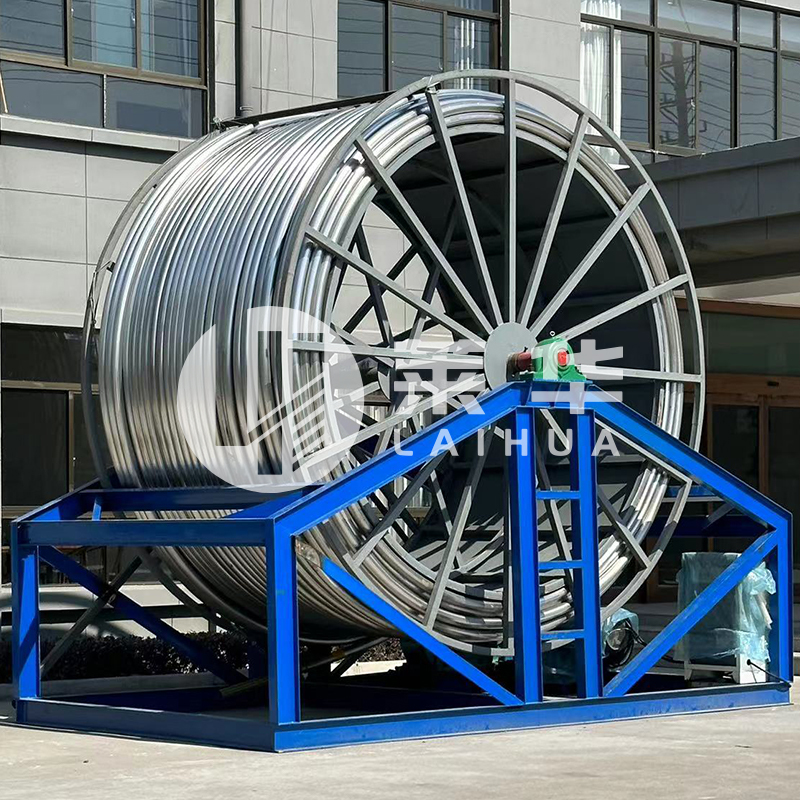
Ống liên tục, còn được gọi là ống linh hoạt hoặc ống linh hoạt, được sử dụng rộng rãi trong các lĩnh vực làm việc tốt, ghi nhật ký và khoan, v.v .....
Xem chi tiết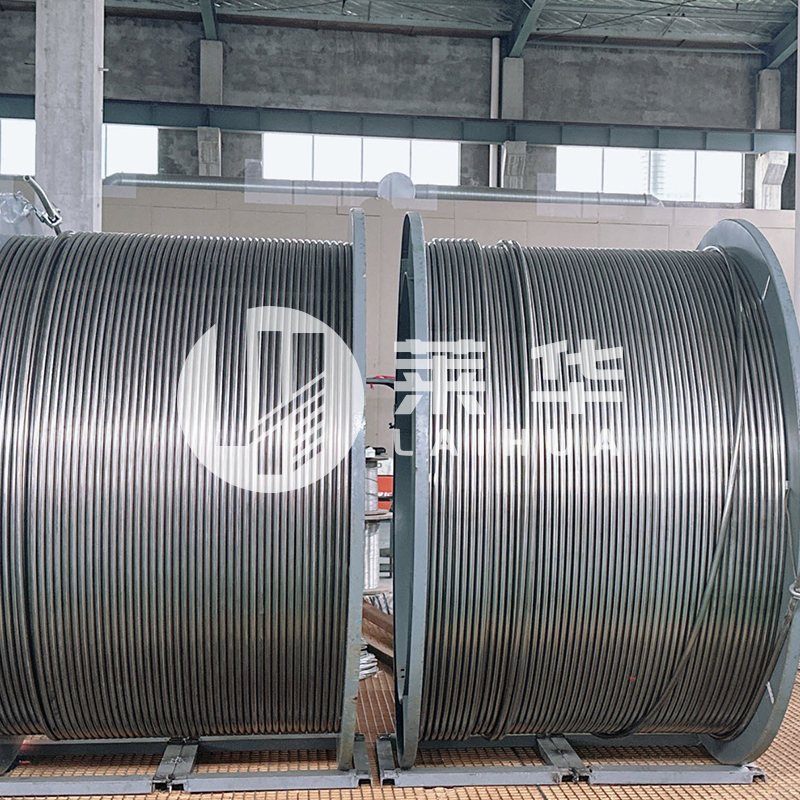
Cuộc tranh luận hiếm khi chỉ về bản thân kim loại. Đó là những gì mà bộ phận đó thực sự sẽ nhìn thấy: nước đọng bên trong ống dẫn, phun muối trên đường trượt ven biển, dây chuyền phun hóa chất 120 ° C hoặc một giá đỡ mà không ai sẽ kiểm tra trong một thập kỷ. Những điều kiện đó, chứ không phải tiêu đề trên giấy chứng nhận của nhà máy, quyết định câu trả lời.
Mạ kẽm chỉ thay đổi bề mặt. Thép bên dưới vẫn là thép carbon thông thường, vì vậy mọi đặc tính cơ học mà bạn dựa vào, từ độ bền chảy đến khả năng hàn, đều thuộc về kim loại cơ bản chứ không phải thuộc về lớp phủ.
Mạ kẽm nhúng nóng nhúng thép đã chuẩn bị thành kẽm nóng chảy ở nhiệt độ khoảng 445-465 ° C. Phản ứng tạo thành các lớp hợp kim kẽm-sắt được liên kết bằng kim loại, không được sơn lên. Công trình kết cấu thường có lớp phủ dày 45-85 µm theo tiêu chuẩn ISO 1461, trong khi tấm mạ kẽm điện mỏng hơn nhiều ở mức 5-25 µm và thực sự là lớp hoàn thiện trong nhà. Lớp phủ nhúng nóng bảo vệ các cạnh bị cắt vài mm xung quanh vết cắt, đó là lý do tại sao các nhà chế tạo thích loại thép này sẽ được khoan và bắt vít tại chỗ.
Sự khác biệt đó giải thích hầu hết hành vi hiện trường. Lớp phủ kẽm có ngân sách chi tiêu hữu hạn và nó chi tiêu nhanh hơn trong clorua, nước đọng, khí quyển chứa lưu huỳnh và mài mòn. Thép không gỉ không có lớp phủ để tiêu thụ, nhưng nó có thể bị hỏng nhanh chóng khi màng thụ động không thể hình thành lại, chẳng hạn như trong kẽ hở, dưới miếng đệm hoặc trong túi clorua ứ đọng.
Trong môi trường ẩm ướt, chịu muối, thép không gỉ hoạt động tốt hơn thép mạ kẽm rất nhiều; khoảng cách gần như không có gì trong điều kiện khô ráo, sơn hoặc trong nhà, nơi lớp phủ không bao giờ được yêu cầu hoạt động.
Khí quyển biển và giếng khoan rất khó kẽm. Tỷ lệ ăn mòn được công bố cho thấy sự mất kẽm ở mức vài micromet mỗi năm trong không khí ven biển vừa phải và nhiều hơn đáng kể ở các vùng có tia nước bắn, do đó lớp phủ 60 µm có thể tồn tại hai hoặc ba thập kỷ trên cấu trúc được che chắn và một phần nhỏ trong đó trong bẫy ướt. Thép không gỉ không mỏng khi sử dụng; nó hoặc giữ phim của nó hoặc lưu trữ cục bộ.
Clorua quyết định mặt không gỉ. Các loại Austenitic như 304 và 316 trở nên dễ bị nứt do ăn mòn ứng suất clorua khi nhiệt độ sử dụng tăng lên trên khoảng 60 ° C trong điều kiện ẩm ướt và 304 là loại dễ bị tổn thương hơn trong số hai loại này. Các loại có hàm lượng molypden 2-3%, chẳng hạn như 316L, chống rỗ tốt hơn, trong khi duplex 2205 mở rộng phạm vi clorua hơn nữa và mang lại độ bền cao hơn.
Về mặt tuyệt đối, thép mạ kẽm được ủ mạnh hơn cả hai loại, bởi vì lõi là loại kết cấu có năng suất 275-355 MPa, trong khi thép 304 và 316L được ủ gần 205 MPa; thép không gỉ được gia công nguội có thể vượt qua 500 MPa, nhưng nó phải đánh đổi độ dẻo để đạt được điều đó.
| Tài sản | Mạ kẽm nhúng nóng steel | Thép không gỉ Austenitic (304/316L) |
| Vật liệu cơ bản | Thép cacbon S275 đến S355 | Hợp kim 304 hoặc 316L trong suốt |
| Sức mạnh năng suất, ủ | 275-355 MPa | 205-215 MPa |
| Mật độ | Khoảng 7,85 g/cm3 | Khoảng 7,9-8,0 g/cm3 |
| Giới hạn nhiệt độ thực tế | Khoảng 200°C trước khi lớp phủ bị thoái hóa | Khả năng chống oxy hóa đến 800 ° C, nhưng mức áp suất chi phối |
| Độ dẫn nhiệt | Khoảng 50 W/m·K | Khoảng 16 W/m·K |
| Hành vi từ tính | từ tính | Không có từ tính khi ủ, hơi có từ tính sau khi làm nguội |
| Hàn công trường | Lớp phủ bị cháy lại 25-50 mm và cần được sửa chữa bằng giàu kẽm | TIG với quá trình thanh lọc argon, sau đó tẩy hoặc thụ động |
| Thiệt hại ở các cạnh cắt | Được bảo vệ trong vài mm | Phim hình thành lại nếu oxy chạm tới bề mặt |
Hàn thường là điểm gắn bó thực tế. Thép mạ kẽm có thể hàn dễ dàng nhưng lớp phủ bị cháy lại khỏi mối nối và phải được sửa chữa, đồng thời khói kẽm cần được thông gió. Thép không gỉ cần lớp nền bằng argon đã được làm sạch, lượng nhiệt đầu vào thấp và làm sạch sau khi hàn; để nguyên lớp sơn nhiệt và mối hàn sẽ trở thành nơi đầu tiên bị rỗ.
Thép mạ kẽm thắng ở chi phí đầu tiên, thường theo hệ số từ hai đến bốn so với 316L cho cùng một tiết diện; thép không gỉ thắng bất cứ khi nào chi phí thay thế lắp đặt hoặc chi phí sản xuất bị mất làm giảm giá nguyên liệu.
Dây chuyền kiểm soát là nơi không tốt để tiết kiệm vật liệu. Thay thế một chiếc có nghĩa là phải xử lý lại, trì hoãn sản xuất và kiểm tra áp suất mới, đồng thời hàm lượng lao động đó có thể vượt quá giá của cuộn dây không gỉ nhiều lần. Logic tương tự cũng áp dụng cho ống thiết bị trên bệ không người lái, đường dây chôn và bất kỳ thứ gì được bịt kín phía sau lớp phủ mà việc sửa chữa lớp phủ không bao giờ có thể được thực hiện.
Các bộ phận mạ kẽm nằm phía trên đầu giếng và cách xa chất lỏng trong quá trình; các bộ phận không gỉ nằm trong đường dẫn dòng chảy và trong bất cứ thứ gì bị ướt.
Thiết kế đường điều khiển là nơi đưa ra quyết định khó khăn nhất. Việc lựa chọn vật liệu cho đường ống điều khiển van thủy lực và an toàn tuân theo tính chất hóa học, áp suất và nhiệt độ của nước thay vì giá mỗi mét và lý do được nêu trong hướng dẫn này để vật liệu và thiết kế đường ống điều khiển van an toàn . Nơi đường dây bị ướt, có clorua và giếng chạy ấm, cuộn dây 316L là mặc định thay vì nâng cấp.
 Điều khiển bằng thép không gỉ và ống cuộn mao dẫn Xem xét các tùy chọn cuộn dây hợp kim chống ăn mòn và 316L dành cho dây chuyền điều khiển bị ướt trong đó clorua và nhiệt độ khiến việc lựa chọn vật liệu trở nên quan trọng. Xem sản phẩm →
Đối với đường ống liên tục, câu hỏi đã được giải quyết: dây phải chịu được các chương trình uốn cong, sản xuất chất lỏng và chất ức chế lặp đi lặp lại, đồng thời lớp phủ kẽm sẽ biến mất trong lần di chuyển đầu tiên. Dây cuộn bằng hợp kim không gỉ và chống ăn mòn tồn tại vì lý do đó.
Ống cuộn liên tục không gỉ và hợp kim Hãy cân nhắc sử dụng ống liên tục chống ăn mòn cho các dây gia công, khai thác gỗ và khoan phải chịu được sự uốn cong nhiều lần và chất lỏng sinh ra. Xem sản phẩm → Các kết nối xứng đáng được chăm sóc như nhau. Trường hợp ống không gỉ đặt trên giá đỡ mạ kẽm, hãy thêm ống bọc cách điện; trong điều kiện ẩm ướt, cực âm lớn không gỉ sẽ tăng tốc độ tiêu thụ kẽm tại điểm tiếp xúc và sự cố sẽ xuất hiện ở bộ phận rẻ hơn trước tiên.
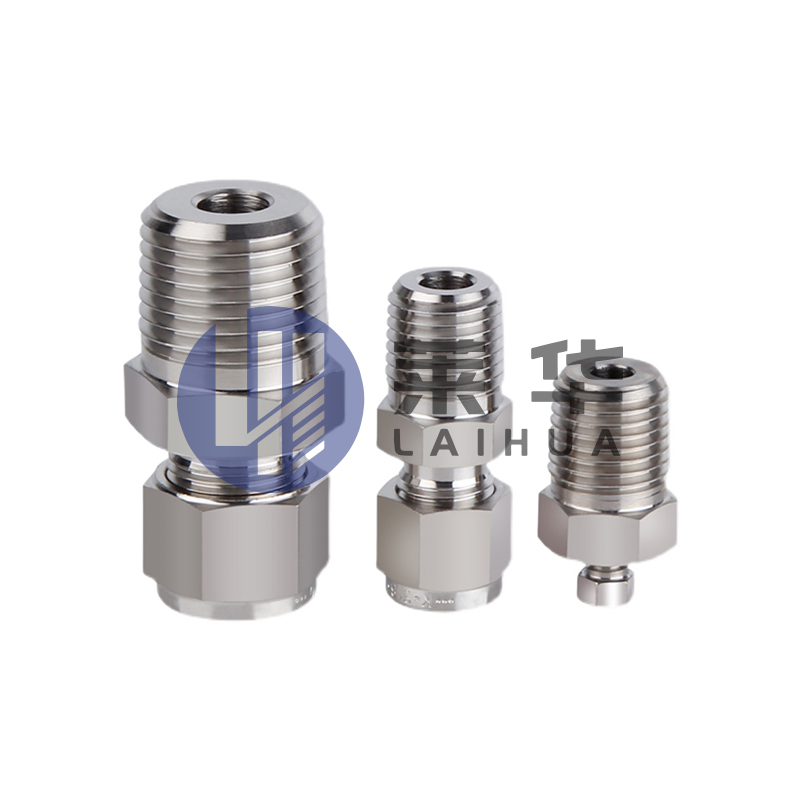 Phụ kiện ống thép không gỉ Kiểm tra các mối nối ferrule 304/316L để tìm các kết nối ống không gỉ nơi bịt kín, chi tiết lắp đặt và khả năng chống ăn mòn ảnh hưởng đến hiệu suất lâu dài. Xem sản phẩm →
Hầu hết các lỗi được cho là do sử dụng sai kim loại thực chất là lỗi về chi tiết, lựa chọn cấp độ hoặc hư hỏng lắp đặt và chúng lặp lại trong các dự án.
Không. Thép mạ kẽm chỉ chống ăn mòn khi kẽm vẫn còn, do đó tuổi thọ của nó là hữu hạn và tỷ lệ thuận với độ dày lớp phủ. Thép không gỉ tự bảo vệ mình bằng một màng oxit crom tự sửa chữa và không bị mỏng khi sử dụng, mặc dù nó vẫn có thể bị rỗ hoặc nứt khi clorua lấn át màng đó.
Thép carbon mạ kẽm được ủ, có năng suất 275-355 MPa, mạnh hơn thép 304 hoặc 316L được ủ ở khoảng 205 MPa. Thép không gỉ được gia công nguội có thể vượt quá 500 MPa và các loại song công kết hợp độ bền cao hơn với khả năng chống clorua tốt hơn.
Nó có thể được nối lại, nhưng lớp mạ kẽm phải được mài lại khỏi khu vực mối nối, bắt buộc phải hút khói và mối hàn hoàn thiện phải được phủ hoặc cách ly. Tốt nhất nên tránh khớp nối trực tiếp trong dịch vụ clorua ướt vì kẽm ăn mòn tốt nhất để bảo vệ phần không gỉ.
Khi bộ phận vẫn khô ráo, có thể kiểm tra và mang các phần dày: ván trượt, khung, khay, tấm chắn và các công trình tạm thời. Lớp phủ 60-85 µm có thể sử dụng được hàng chục năm với mức giá chỉ bằng một phần nhỏ so với giá thép không gỉ.
Nếu bạn đang cân cả hai cho một giếng cụ thể, hãy gửi phân tích kích thước đường ống, áp suất, nhiệt độ và nước thông qua trang liên hệ và yêu cầu chứng chỉ kiểm tra nhà máy theo EN 10204 3.1 kèm theo báo giá.
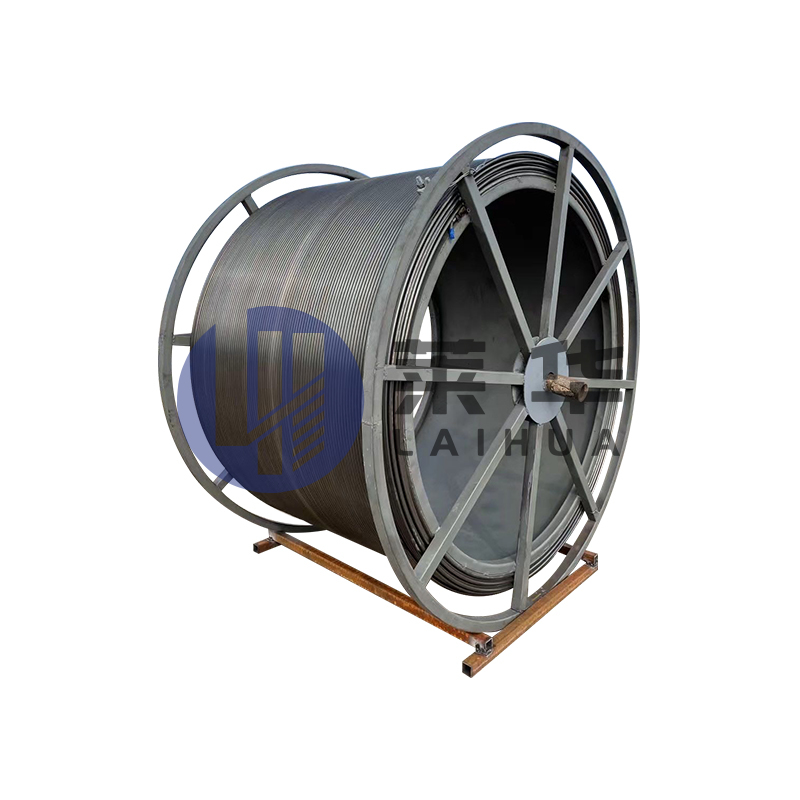
Ống liên tục, còn được gọi là ống linh hoạt hoặc ống linh hoạt, được sử dụng rộng rãi trong các lĩnh vực làm việc tốt, ghi nhật ký và khoan, v.v .....
Xem chi tiết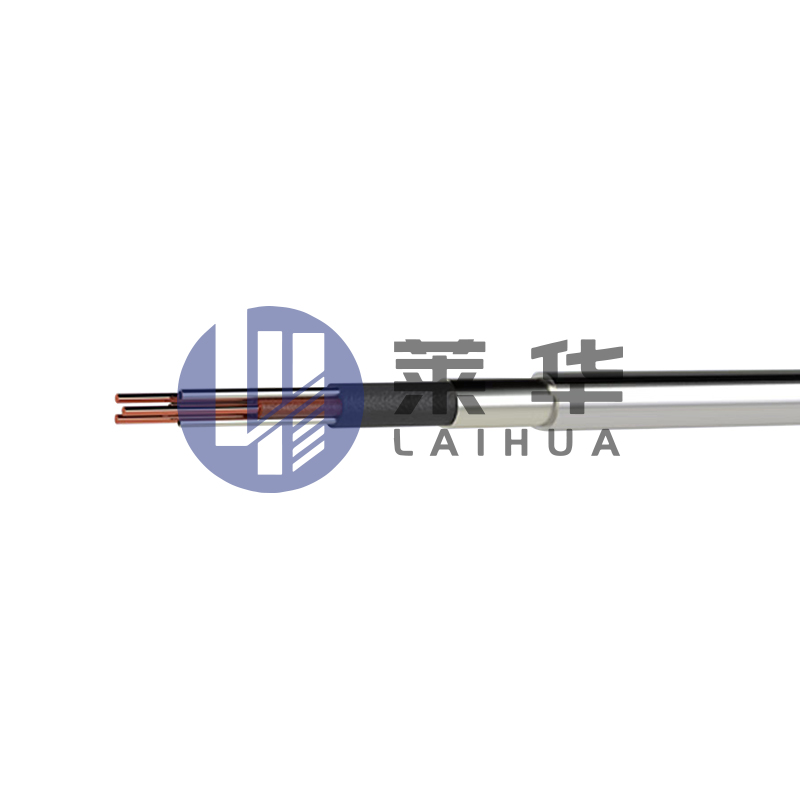
Mục đích: Cáp thử nghiệm nhiệt độ cao, kết hợp với phương tiện thử nghiệm nhiệt độ cao, chủ yếu được sử dụng trong thử nghiệm đa tham số của các gi...
Xem chi tiết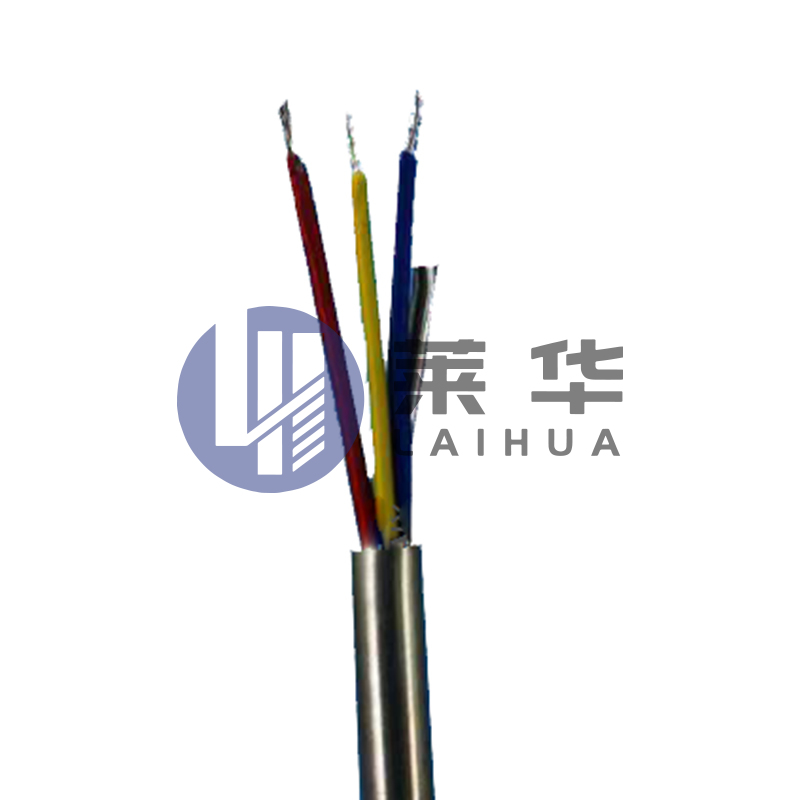
Cáp thử nghiệm sợi quang bằng thép không gỉ là cáp thử nghiệm đặc biệt kết hợp độ bền của thép không gỉ với hiệu suất truyền cao của sợi quang cho ...
Xem chi tiết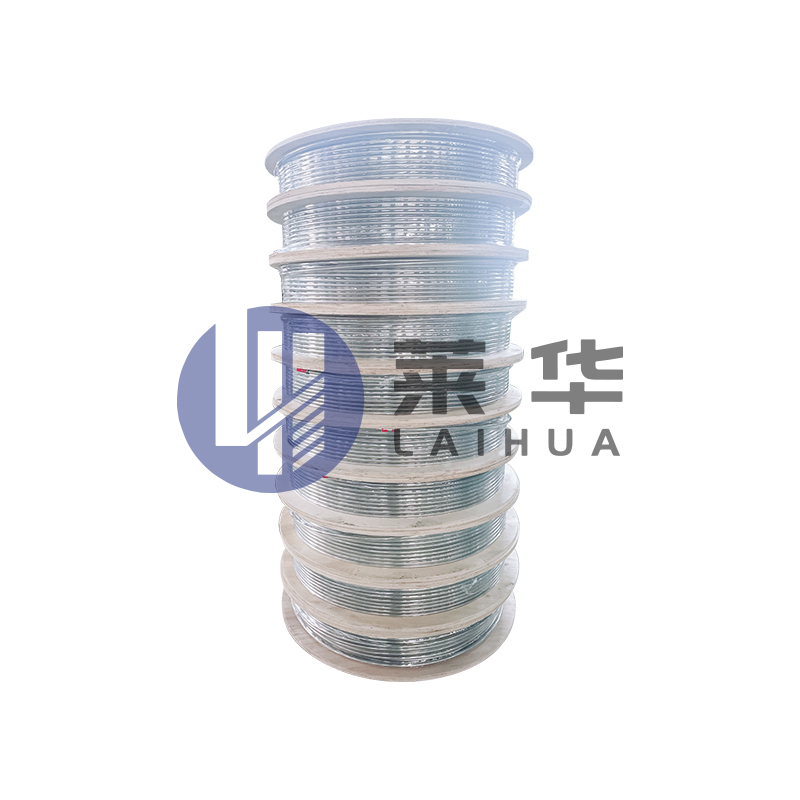
Hướng dẫn sử dụng đường ống điều khiển thủy lực, đường ống điều khiển thủy lực, còn được gọi là mao quản. Chủ yếu được sử dụng để đo áp suất mao mạ...
Xem chi tiết
Ống bằng thép không gỉ là một hệ thống đường ống kết hợp độ bền của thép không gỉ với sự bảo vệ của nhựa. Hệ thống đường ống này thường được làm bằ...
Xem chi tiết
Trường ứng dụng: Hệ thống sưởi ấm cảm ứng điện là một bộ hoàn chỉnh các thiết bị sưởi ấm được phát triển bởi công ty của chúng tôi dành riêng ch...
Xem chi tiết
Khớp ống loại Ferrule bao gồm ba phần: thân khớp, ferrule và đai ốc. Khi kẹp và đai ốc được đưa vào thân khớp trên ống thép, và đai ốc được siết ch...
Xem chi tiết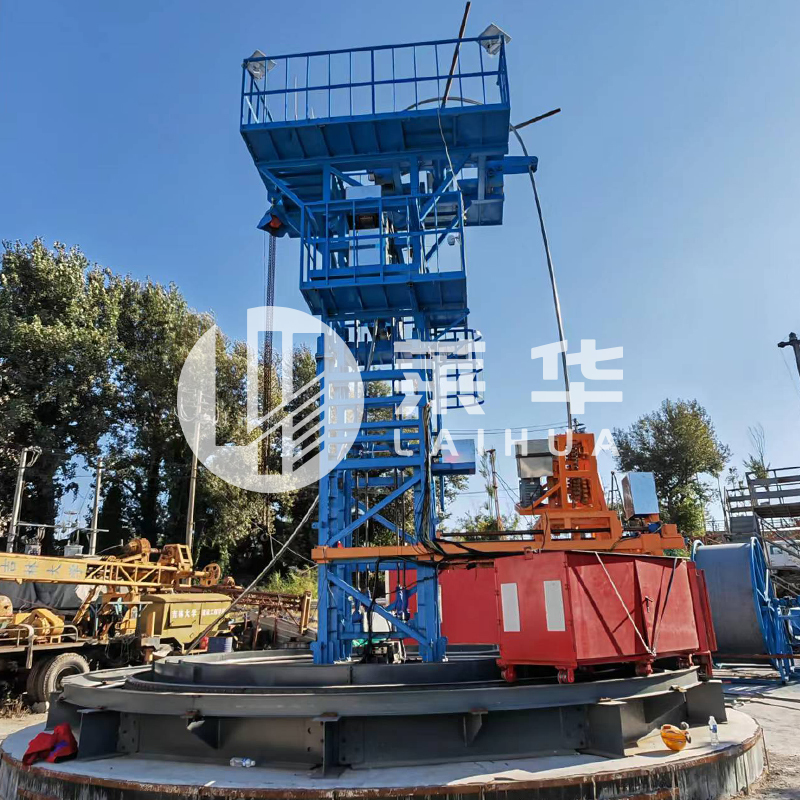
Tời Skid ống liên tục là một thiết bị được thiết kế đặc biệt cho các hoạt động của mỏ dầu, kết hợp các tính năng thiết kế của công việc ống liên tụ...
Xem chi tiết

E-mail:

Điện thoại: +86-15996597000
+86-18252893456

WhatsApp: +86-18252874678

Địa chỉ: Số 3 Đường Xinyuan, Khu công nghiệp thị trấn Nanmo, Thành phố Hai'an, Thành phố Nantong, tỉnh Giang Tô, Trung Quốc
Mã QR trên
Điện thoại di động
Bản quyền © Công ty TNHH Jiangsu Laihua, Ltd.

Liên hệ với chúng tôi